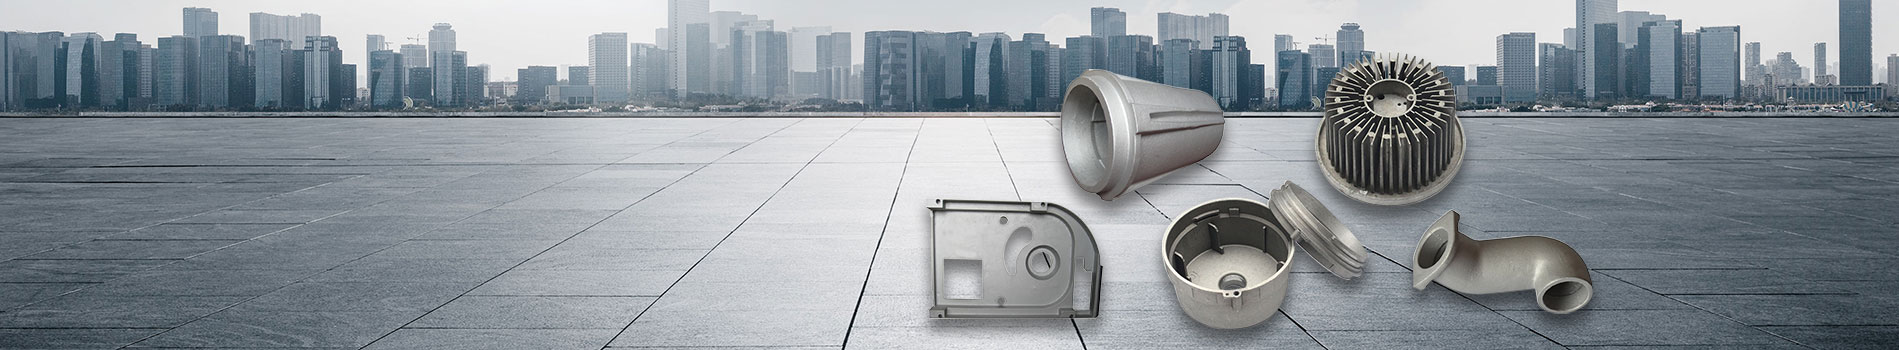
Jako doświadczony producent odlewów aluminiowych,XuxingzapewniaOdlewanie pod niskim ciśnieniemrozwiązania do zastosowań przemysłowych, które wymagają kontrolowanego wypełnienia metalem, stałej jakości i niezawodnych parametrów mechanicznych. Zrozumienie tego procesu pomaga inżynierom i zespołom zakupowym wybrać właściwą metodę produkcji wymagających komponentów.
Odlewanie ciśnieniowe pod niskim ciśnieniem to proces formowania metalu, w którym wykorzystuje się kontrolowane ciśnienie gazu do wypychania stopionego stopu aluminium z uszczelnionego pieca do trwałej formy. W przeciwieństwie do odlewania grawitacyjnego, metoda ta umożliwia kontrolowane napełnianie od dołu do góry i ciągłe zasilanie pod ciśnieniem podczas krzepnięcia. Te cechy pomagają zmniejszyć turbulencje, zminimalizować pewne wady odlewów, poprawić wykorzystanie materiału i wspierać produkcję komponentów o stałych właściwościach mechanicznych. Typowe zastosowania obejmują koła samochodowe, głowice cylindrów, elementy silnika, wirniki i części przemysłowe. W tym przewodniku wyjaśniono, jak działa proces, jego zalety i ograniczenia, wybór materiałów, kontrolę jakości oraz czynniki, które kupujący powinni wziąć pod uwagę przy wyborze dostawcy odlewów.
1. Co to jest odlewanie pod niskim ciśnieniem?
2. Jak działa proces produkcyjny?
4. W jakich branżach stosuje się odlewy ciśnieniowe pod niskim ciśnieniem?
5. Jakie materiały są odpowiednie?
6. Jak wypada w porównaniu z innymi metodami odlewania?
7. Co decyduje o jakości odlewu?
8. Jak wybrać dostawcę odlewów?
Odlewanie ciśnieniowe pod niskim ciśnieniem, powszechnie określane w skrócie LPDC, to technika odlewania metodą stałą, w której stosunkowo niskie ciśnienie gazu wypycha stopiony metal w górę przez rurę wznośną do gniazda formy. Metal wypełnia wnękę w kontrolowany sposób i pozostaje pod ciśnieniem podczas krzepnięcia.
Stopy aluminium są szeroko stosowane w tym procesie, ponieważ oferują przydatne połączenie niskiej masy, odporności na korozję, przewodności cieplnej i wytrzymałości mechanicznej. Proces ten jest szczególnie odpowiedni dla komponentów wymagających integralności strukturalnej i powtarzalnej jakości produkcji.
W przeciwieństwie do konwencjonalnego odlewania grawitacyjnego, które polega głównie na grawitacji przy przemieszczaniu stopionego metalu do formy, LPDC zapewnia aktywną kontrolę nad procesem napełniania. W porównaniu z odlewaniem pod wysokim ciśnieniem, generalnie stosuje się mniejsze prędkości napełniania i niższe ciśnienia wtrysku.
Zgodnie z informacjami firmy Xuxing dotyczącymi odlewania pod niskim ciśnieniem, kontrolowanie temperatury metalu, temperatury formy, szybkości napełniania i czasu utrzymywania ciśnienia jest niezbędne do uzyskania solidnych odlewów aluminiowych.
Proces odlewania pod niskim ciśnieniem obejmuje kilka skoordynowanych etapów. Każdy etap wpływa na gęstość końcowego komponentu, dokładność wymiarową, stan powierzchni i właściwości mechaniczne.
Stop aluminium topi się i doprowadza do odpowiedniej temperatury. Operatorzy muszą kontrolować czystość i temperaturę stopu, aby zmniejszyć ryzyko wtrąceń tlenkowych, porowatości związanej z wodorem i przedwczesnego krzepnięcia.
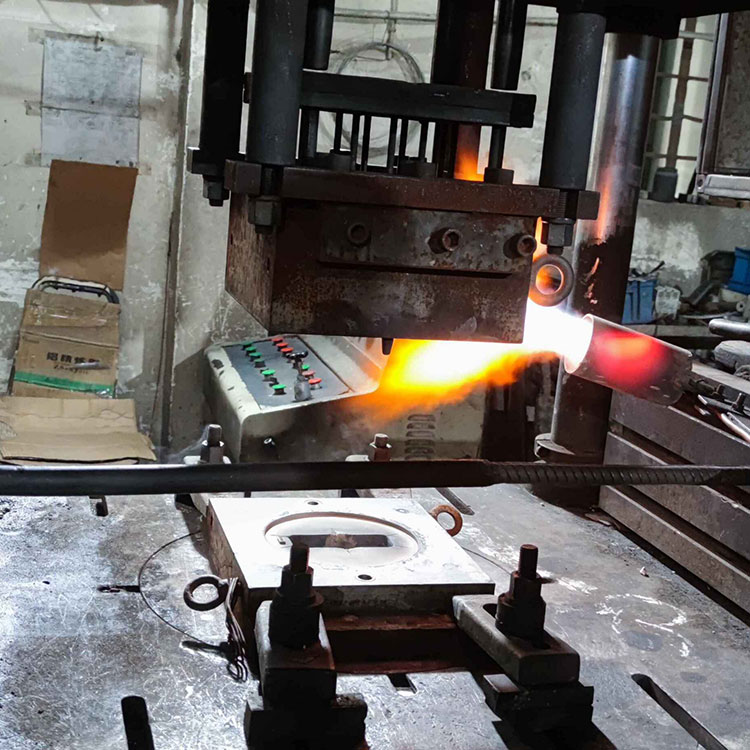
Roztopiony metal jest przetrzymywany w szczelnym piecu pod matrycą. Kontrolowane ciśnienie gazu, zwykle dostarczane przez sprężone powietrze lub odpowiedni system gazu obojętnego, wypycha metal w górę przez rurę wznośną do gniazda formy.
Napełnianie od dołu do góry pomaga zredukować turbulencje związane z niekontrolowanym nalewaniem. Rzeczywisty profil ciśnienia zależy od stopu, geometrii formy, wysokości podnoszenia i wymagań dotyczących komponentów.
Po wypełnieniu gniazda formy utrzymuje się ciśnienie, które pomaga w dostarczaniu ciekłego metalu do obszarów, które wciąż krzepną. Właściwy czas docisku wspomaga kierunkowe krzepnięcie i może zmniejszyć defekty związane ze skurczem.
Po wystarczającym zestaleniu odlewu ciśnienie zostaje zwolnione i forma zostaje otwarta. Element jest usuwany i przeprowadzane jest niezbędne przycinanie, obróbka cieplna, obróbka skrawaniem lub wykańczanie powierzchni.
Metody kontroli dobierane są w zależności od funkcji części i wymagań dotyczących rysunku. W stosownych przypadkach można zastosować pomiar wymiarowy, kontrolę wzrokową, badanie mechaniczne i badanie radiograficzne.
LPDC jest cenione za równowagę pomiędzy kontrolą przepływu metalu, integralnością odlewu i wydajnością produkcji. Jego główne zalety są następujące.
Korzyści te nie są automatyczne. Aby osiągnąć wymagane wyniki, należy kontrolować czystość stopu, projekt formy, zarządzanie temperaturą, warunki chłodzenia i monitorowanie procesu.
Odlewanie ciśnieniowe pod niskim ciśnieniem jest szeroko stosowane w przypadku elementów aluminiowych, gdzie ważna jest wytrzymałość, spójność wymiarowa i niezawodna jakość wewnętrzna.
Typowe zastosowania obejmują felgi aluminiowe, głowice cylindrów, elementy silnika, części zawieszenia i wybrane elementy konstrukcyjne. Części te mogą wymagać połączenia zmniejszonej masy, odporności na zmęczenie i niezawodnego działania przy wielokrotnym obciążeniu.
Producenci sprzętu przemysłowego stosują obudowy, wirniki i inne komponenty z odlewanego aluminium, które korzystają z kontrolowanego napełniania i produkcji w kształcie zbliżonym do netto. W zależności od projektu odlewanie może zmniejszyć wymaganą obróbkę w porównaniu z wytwarzaniem części w całości z litego materiału.
Elementy pompy, wirniki i powiązane części mogą odnieść korzyści z procesu, jeśli ich geometria i wymagania dotyczące stopu są odpowiednie. W przypadku elementów narażonych na działanie płynów lub ciśnienia roboczego może być konieczna dodatkowa obróbka skrawaniem oraz badanie ciśnienia lub szczelności.
Złożone odlewy z kanałami wewnętrznymi można wytwarzać przy użyciu odpowiednich rdzeni piaskowych lub innych systemów rdzeni. Cechy te pozwalają inżynierom tworzyć geometrie, które byłyby trudne lub kosztowne w produkcji poprzez samą obróbkę skrawaniem.
Stopy aluminium należą do najpowszechniej stosowanych materiałów w LPDC. Odpowiedni gatunek zależy od wymagań wytrzymałościowych elementu, ciągliwości, odporności na korozję, potrzeb w zakresie obróbki cieplnej i środowiska pracy.
| Materiał lub stop | Typowa charakterystyka | Potencjalne zastosowania |
|---|---|---|
| Stop aluminium A356 | Dobra lejność, odporność na korozję i możliwość obróbki cieplnej | Koła samochodowe, elementy konstrukcyjne i wybrane części maszyn |
| Stopy aluminium Al-Si-Mg | Przydatne połączenie wytrzymałości, lejności i reakcji na obróbkę cieplną | Elementy konstrukcyjne wymagające parametrów mechanicznych |
| Inne odpowiednie stopy aluminium | Właściwości różnią się w zależności od składu i warunków przetwarzania | Odlewy niestandardowe zaprojektowane pod kątem konkretnych wymagań serwisowych |
A356 jest często brany pod uwagę w zastosowaniach wymagających równowagi wytrzymałości i plastyczności. Jednak samo oznaczenie stopu nie gwarantuje właściwości końcowych. Skład chemiczny, warunki odlewania, obróbka cieplna i wyniki kontroli wpływają na wydajność.
Przed rozpoczęciem produkcji kupujący powinni potwierdzić z producentem dokładną specyfikację stopu, obowiązujące normy materiałowe, wymagane właściwości mechaniczne i wszelkie zabiegi poodlania.
Różne technologie odlewania służą różnym celom produkcyjnym. Najlepszy wybór zależy od geometrii elementu, rocznego zapotrzebowania, wymagań materiałowych, inwestycji w oprzyrządowanie i akceptowalnego poziomu defektów.
| Współczynnik porównawczy | Odlewanie pod niskim ciśnieniem | Odlewanie pod wysokim ciśnieniem | Odlewanie grawitacyjne |
|---|---|---|---|
| Wypełnienie metalowe | Kontrolowane ciśnienie od dołu | Szybki wtrysk pod wysokim ciśnieniem | Napędzany głównie grawitacją |
| Typowe mocne strony | Kontrolowane wypełnienie i potencjał solidnych odlewów konstrukcyjnych | Wysoka prędkość produkcji i złożone kształty cienkościenne | Stosunkowo prosty proces i rozmieszczenie narzędzi |
| Szybkość produkcji | Generalnie umiarkowany do powolnego | Generalnie szybko | Generalnie umiarkowane |
| Wykorzystanie materiału | Często korzystne, w zależności od konstrukcji formy | Zależy od projektu prowadnicy i praktyk recyklingu | Zależy od projektu bramkowania i zasilania |
| Obróbka cieplna | Możliwe dla odpowiednich stopów i odlewów | W przypadku niektórych zastosowań ograniczone porowatością i warunkami procesu | Możliwe dla odpowiednich stopów i jakości odlewu |
| Typowe zastosowania | Koła i elementy konstrukcyjne z aluminium | Obudowy, wsporniki i komponenty o dużej objętości | Ogólne komponenty aluminiowe i części przemysłowe |
LPDC nie jest automatycznie lepsze od każdej alternatywy. Odlewanie pod wysokim ciśnieniem może być preferowane, gdy priorytetem jest szybka produkcja i cienkie ścianki. Odlewanie ciśnieniowe grawitacyjne może stanowić prostszą metodę uzyskania odpowiednich komponentów. Inżynierowie powinni porównać pełne wymagania produkcyjne, a nie wybierać proces oparty na jednym parametrze.
Aby uzyskać dalszą ocenę, zapoznaj się z zasobami produkcyjnymi odlewów aluminiowych firmy Xuxing i przejrzyj przydatność rozwiązań w zakresie trwałych odlewów do zamierzonego zastosowania.
Niezawodne odlewanie ciśnieniowe pod niskim ciśnieniem zależy od interakcji właściwości materiału, konstrukcji oprzyrządowania, zarządzania temperaturą i kontroli produkcji. Na szczególną uwagę zasługuje kilka czynników.
W przypadku kluczowych komponentów plan jakości może obejmować raporty wymiarowe, badania twardości lub rozciągania, badania metalograficzne i kontrolę rentgenowską. Nie każda część wymaga każdego testu; plan inspekcji powinien odzwierciedlać rysunek, warunki obsługi i specyfikacje klienta.
Wybór dostawcy to coś więcej niż tylko porównanie wstępnej oferty. Kupujący powinni sprawdzić, czy producent jest w stanie konsekwentnie produkować komponenty spełniające wymagane specyfikacje techniczne i handlowe.
Firma Xuxing, znana również jako Ningbo Yinzhou Xuxing Machinery Co., Ltd., opisuje swoje możliwości produkcyjne w zakresie niskociśnieniowego odlewania ciśnieniowego stopów aluminium, odlewania ciśnieniowego grawitacyjnego, odlewania ciśnieniowego pod wysokim ciśnieniem i odlewania stopów cynku. Firma może pochwalić się ponad 17-letnim doświadczeniem produkcyjnym i zdolnością produkcyjną przekraczającą 500 części dziennie. Kupujący powinni potwierdzić aktualne możliwości, zakres techniczny i wymagania specyficzne dla projektu bezpośrednio z firmą.
Aby przygotować dokładną ofertę, należy dostarczyć dostawcy rysunki 2D lub modele 3D, wymagania dotyczące stopów, roczne zapotrzebowanie, specyfikacje tolerancji, oczekiwania dotyczące wykończenia powierzchni oraz wszelkie wymagania dotyczące testów lub certyfikacji.
Głównym celem jest produkcja elementów metalowych poprzez wypełnienie stałej formy roztopionym stopem pod kontrolowanym ciśnieniem gazu. Metoda ta może poprawić stabilność wypełnienia, zmniejszyć niektóre wady odlewów i wesprzeć produkcję części aluminiowych o stałych właściwościach mechanicznych.
Tak. Odlewanie ciśnieniowe pod niskim ciśnieniem jest szeroko stosowane do produkcji kół aluminiowych, ponieważ kontrolowane napełnianie i podawanie pod ciśnieniem może zapewnić dobrą integralność strukturalną i odporność na zmęczenie. Ostateczna przydatność zależy od stopu, konstrukcji koła, obróbki cieplnej i testów walidacyjnych.
Odlewanie ciśnieniowe pod niskim ciśnieniem wykorzystuje stosunkowo niskie ciśnienie gazu do przemieszczania stopionego metalu do formy, zwykle od dołu. Odlewanie ciśnieniowe powoduje szybkie wtryskiwanie metalu pod znacznie wyższym ciśnieniem. LPDC jest często wybierane ze względu na integralność strukturalną i stopy nadające się do obróbki cieplnej, podczas gdy HPDC jest często wybierane ze względu na wysoką wydajność produkcji i złożone części cienkościenne.
Tak, wybrane stopy aluminium można poddać obróbce cieplnej, w tym obróbce T6, jeśli jakość odlewu i skład stopu są odpowiednie. Producent powinien zweryfikować proces, parametry obróbki i końcowe właściwości mechaniczne ze specyfikacjami projektu.
Do głównych czynników kosztowych zalicza się wielkość i złożoność komponentów, wybór stopu, projekt oprzyrządowania, wielkość zamówienia w skali roku, czas cyklu produkcyjnego, obróbkę skrawaniem, obróbkę cieplną, kontrolę i wymagania dotyczące wykończenia. Dostarczenie pełnych specyfikacji technicznych pomaga dostawcom przygotować bardziej wiarygodną ofertę.
Podaj rysunek komponentu lub model 3D, gatunek materiału, szacunkową roczną objętość, wymiary krytyczne, wymagania dotyczące powierzchni, potrzeby w zakresie obróbki cieplnej i kryteria kontroli. Jeżeli część ma kluczowe znaczenie dla bezpieczeństwa lub musi wytrzymać obciążenie ciśnieniowe lub zmęczeniowe, należy wyraźnie określić odpowiednie wymagania eksploatacyjne.
Odlewanie ciśnieniowe pod niskim ciśnieniem oferuje producentom praktyczny sposób wytwarzania elementów aluminiowych z kontrolowanym wypełnieniem metalowym, dobrym wykorzystaniem materiału i potencjałem niezawodnych parametrów mechanicznych. Jego skuteczność zależy od doboru odpowiedniego stopu, optymalizacji profilu formy i ciśnienia, kontroli krzepnięcia i zastosowania odpowiednich metod kontroli. W przypadku motoryzacji, maszyn przemysłowych i innych wymagających zastosowań ocena całego procesu produkcyjnego jest niezbędna do osiągnięcia stałej jakości i konkurencyjnych kosztów produkcji.
Jeśli pozyskujesz niestandardowe odlewy aluminiowe lub porównujesz procesy odlewania dla nowego projektu, Xuxing może pomóc Ci w znalezieniu odpowiednich opcji produkcyjnych. Udostępnij swoje rysunki, wymagania materiałowe, docelowe ilości i specyfikacje jakości, aby omówić kolejne kroki.Skontaktuj się z namijuż dziś, aby poprosić o wycenę i dowiedzieć się więcej o rozwiązaniach w zakresie odlewania ciśnieniowego pod niskim ciśnieniem dostosowanych do Twojego zastosowania.


